製品の反りは、CNC アルミニウム部品の加工中によく見られる問題であり、主にアルミニウムの材料特性、加工中の応力蓄積、不適切なクランプ方法などの要因によって発生します。 CNC アルミニウム部品加工時の製品の反りの問題を解決するには、次のような効果的な方法があります。
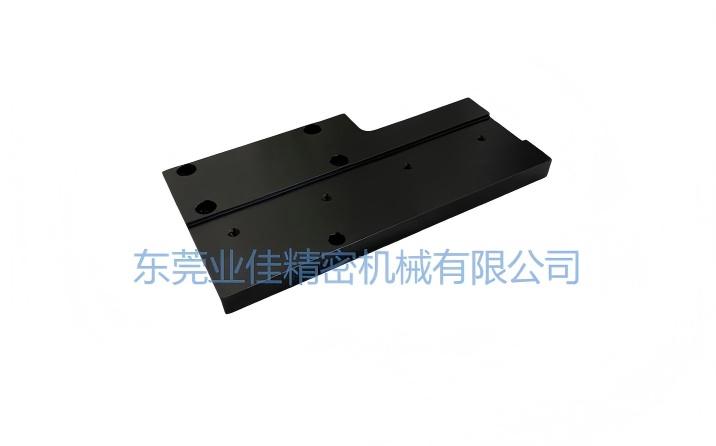
一。製品設計の最適化
形状の複雑さを減らす:製品設計を極力簡素化し、不必要な複雑な構造と薄肉部分を減らし、加工の難易度と変形のリスクを下げる。
肉厚を合理的に設定する:肉厚を増やすことで部品の剛性を高め、加工過程での変形を減らすことができる。ただし、肉厚が過度に厚くなると、材料コストと重量も増加するので注意が必要。
二。素材の質量を厳格に管理する
素材の質量を検査する:加工前にアルミニウム合金素材の硬度、疎松などの欠陥を厳格に検査し、素材の質量が加工要求に合うことを確保する。
時効処理:素材に自然時効または人工時効処理を行い、素材内の残留応力を除去し、加工過程での変形を減らす。
三。取り付け方法を合理的に選択する
剛性の良い取り付け方法を採用する:薄肉のアルミニウム部品に対して、剛性の良い軸方向端面圧緊の方法を採用し、半径方向の締め付けによる変形を避ける。
真空吸盤を使用する:薄肉の薄板ワークに対して、真空吸盤を選択して均一な締め付け力を得、ワークの変形を減らす。
工芸用支柱を追加する:加工過程で、裏面に支柱を予め設計してネジを切り、第二平面を加工する際にネジを治具の裏面に通してワークを締め付け、締め付け力を高めて変形を減らす。
四。加工パラメータと刃物の選択を最適化する
刃物を合理的に選択する:刃物の材料、幾何学的パラメータは切削力、切削熱に重要な影響を与える。鋭利な刃物を選択し、切削抵抗と切削熱を減らし、それによってワークの変形を低減する。
切削条件を制御する:CNC 加工において、切削速度、送り量、切削深さなどの切削条件パラメータを調整し、切削力と切削熱を減らし、ワークの変形を低減する。
対称加工を採用する:薄肉のアルミニウム部品に対して、対称加工方式を採用し、相対する両面に生じる応力を均衡させ、相対的な安定状態を達成し、変形を減らす。
五。加工過程のモニタリングを強化する
切削力と切削温度をリアルタイムでモニタリングする:センサーを通じて切削力と切削温度をリアルタイムでモニタリングし、加工パラメータを適時に調整し、切削力が過大または切削温度が過高になってワークが変形することを避ける。
刃物の摩耗状況を定期的にチェックする:刃物が摩耗すると切削力と切削熱が増加し、ワークの変形を引き起こす。そのため、定期的に刃物の摩耗状況をチェックし、摩耗がひどい刃物をタイムリーに交換する。
六。加工後処理
時効処理または熱処理:加工完了後、ワークに時効処理または熱処理を行い、残留応力を除去し、さらに変形を減らす。
変形を矯正する:既に変形したワークに対して、矯正方法(冷間圧縮、熱間圧縮など)を採用して修復する。